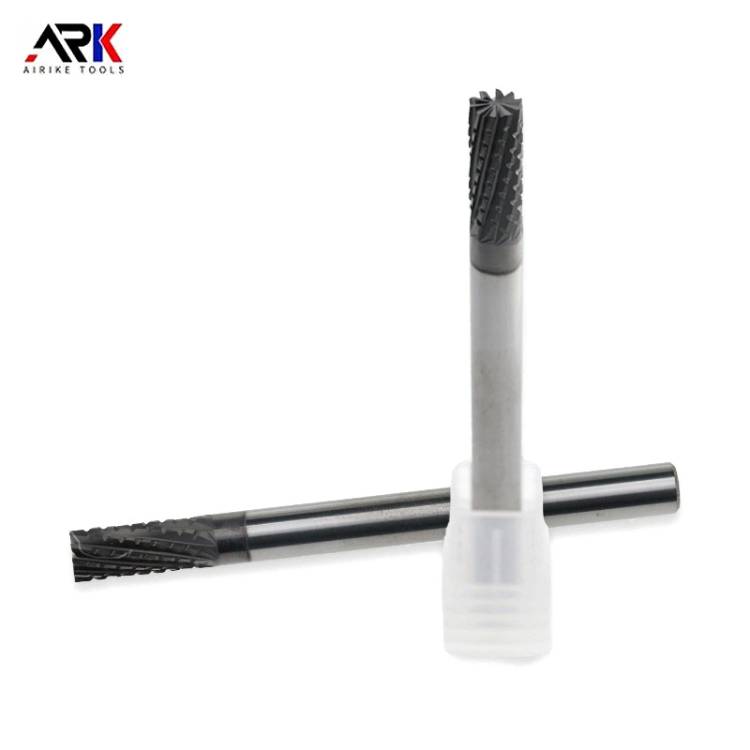
Góc hình học của dao phay than chì là gì?
nhiều người không rõ ràng về các góc hình học của graphite & nbsp; phay cắt. Trên thực tế, góc hình học của dao phay than chì không cố định, nhưng được xác định theo các yêu cầu xử lý cụ thể và loại công cụ. Sau Đây là một số góc hình học phổ biến của dao phay than chì và giải thích của chúng được tóm tắt bởi Trình Soạn Thảo zhongyeda:
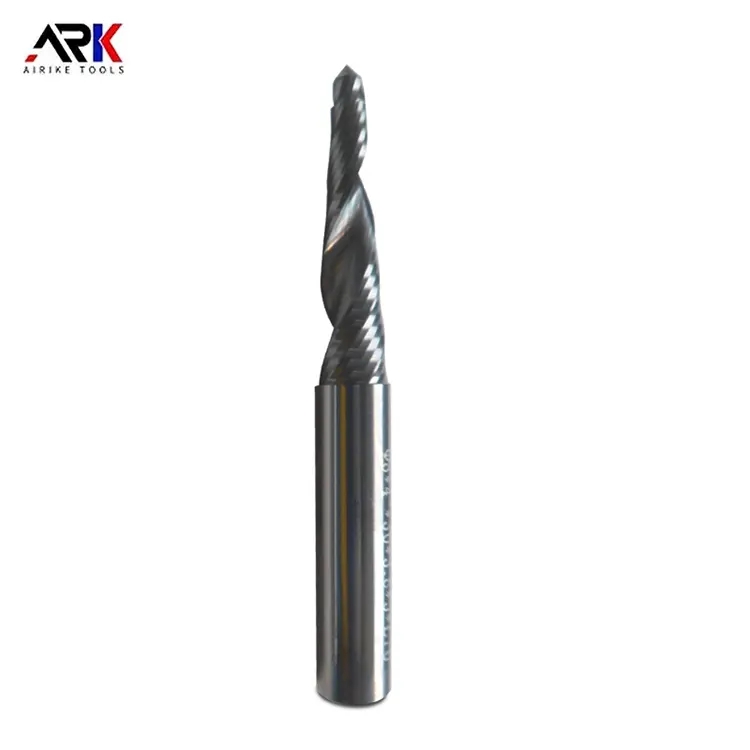
1. Góc Xoắn
Góc xoắn là Góc giữa cạnh cắt xoắn ốc và & nbsp; dao phay & nbsp; trục sau khi nó được mở ra thành một đường thẳng. Kích thước của góc xoắn có ảnh hưởng đáng kể đến hiệu suất cắt:
Dao phay hình trụ răng mịn: Góc Xoắn thường nằm trong khoảng từ 30 ° đến 35 °.
Dao phay hình trụ thô: Góc Xoắn thường nằm trong khoảng từ 40 ° đến 45 °.
Góc xoắn có thể làm cho răng dần dần cắt vào và ra khỏi phôi, tăng góc trước làm việc thực tế, làm cho ánh sáng cắt và ổn định, và hình thành các chip xoắn ốc, thuận tiện cho việc loại bỏ chip và ngăn chặn tắc nghẽn chip.
2.Góc cào
Góc cào là góc giữa phần cắt của dụng cụ và bề mặt cần xử lý, có tác động đáng kể đến lực cắt và nhiệt độ cắt:
để xử lý khuôn than chì/điện cực than chì: nên sử dụng góc cào âm (6 ° ~ 10 °) Để tăng cường sức mạnh của cạnh công cụ và cải thiện khả năng chống va đập và hiệu suất ma sát.
Thép phay: Góc cào thường là 0 ° ~ 20 °.
phay gang: Góc cào thường là 5 ° ~ 15 °.
Cũng Có Một quan điểm rằng khi hoàn thiện than chì, góc cào có thể được kiểm soát trong khoảng từ 6 ° ~ 10 °.
3.Góc sau
Góc sau là Góc giữa mặt sau của phần cắt dao và bề mặt được xử lý, được sử dụng để giảm ma sát giữa mặt sau của dụng cụ và phôi:
Dao phay than chì: Góc sau thường nằm trong khoảng từ 10 ° ~ 20 °, Và giá trị cụ thể cần được điều chỉnh theo vật liệu Công cụ và điều kiện xử lý.
Dao phay hình trụ: Góc sau thường nằm trong khoảng từ 12 ° ~ 16 °, với giá trị nhỏ cho phay thô và giá trị lớn cho phay mịn.
cần lưu ý rằng sự gia tăng của góc quay lại có thể làm giảm sức mạnh của cạnh công cụ và tăng diện tích mài mòn của mặt sau. Do đó, cần phải làm cho công cụ càng sắc nét càng tốt trong khi vẫn đảm bảo đủ hiệu suất và độ bền tản nhiệt.
Thứ Tư, các góc khác
Ngoài góc xoắn, góc cào và góc sau, dao phay than chì cũng có thể liên quan đến các góc hình học khác, chẳng hạn như góc lệch chính. Góc lệch chính cũng có ảnh hưởng nhất định đến lực cắt, nhiệt độ cắt và hao mòn dụng cụ.Nói chung, tốt hơn là có góc lệch chính dưới 30 °, và nó không phù hợp để hoàn thiện nếu nó quá lớn.
nội dung trên về góc hình học của graphite & nbsp; dao phay & nbsp; được chia sẻ tại đây. Góc hình học của dao phay than chì cần được xác định theo các yêu cầu xử lý cụ thể và loại công cụ.Khi chọn các góc hình học, các yếu tố như Hiệu suất cắt, cường độ dao và hiệu quả xử lý cần được xem xét toàn diện.
Tin tức liên quan
Để lại tin nhắn cho tôi