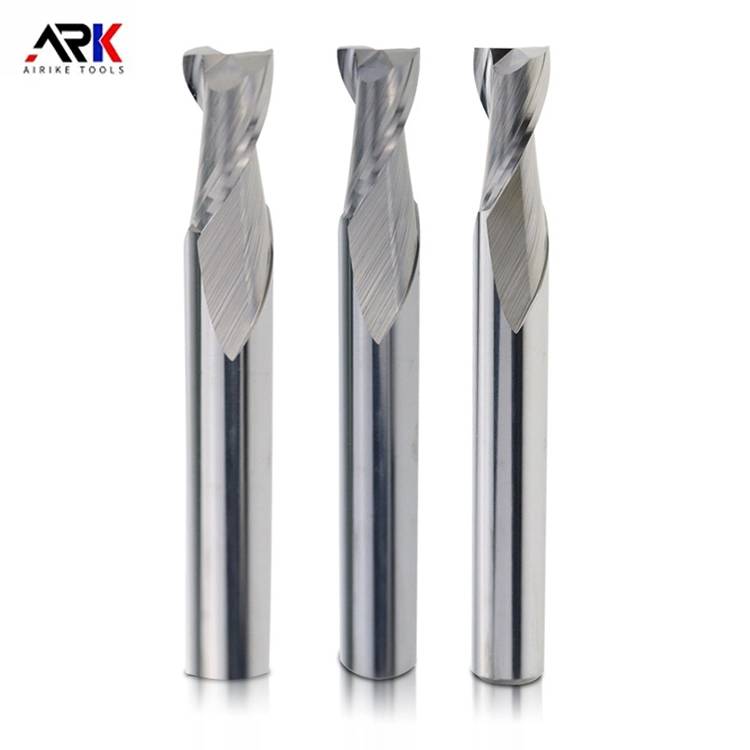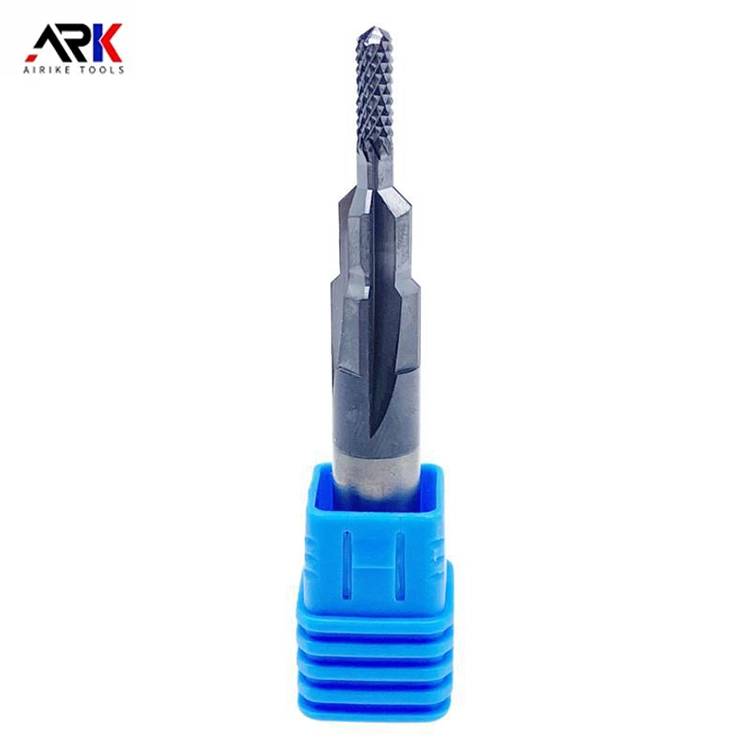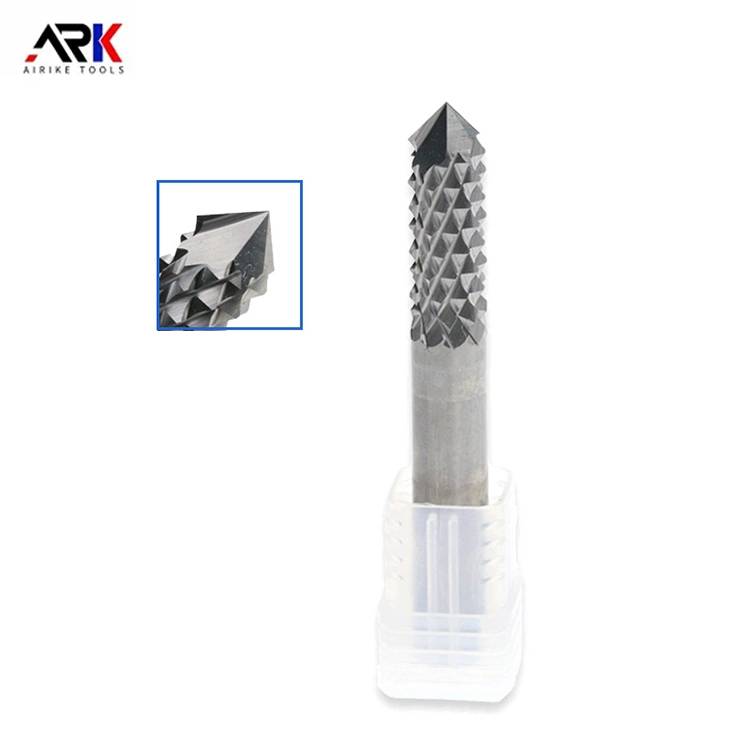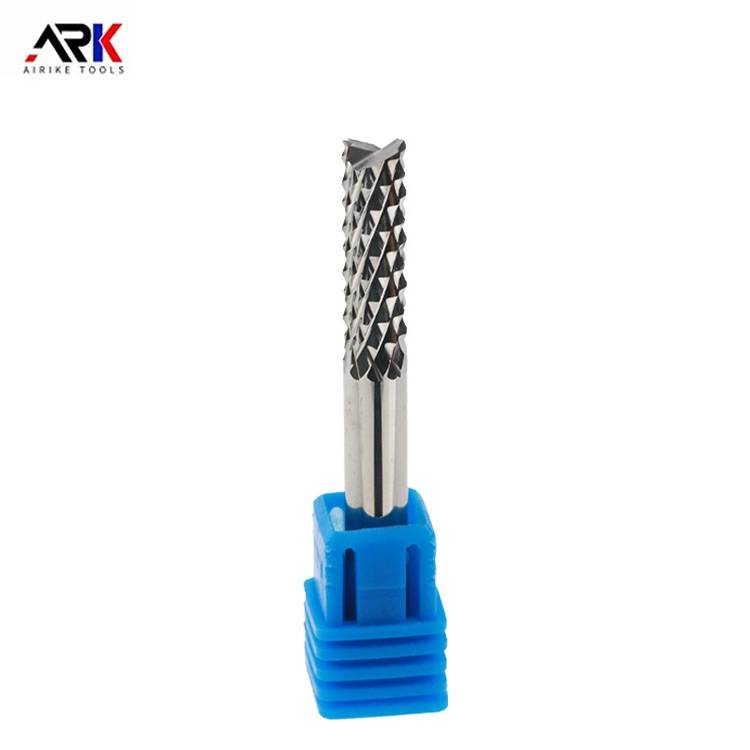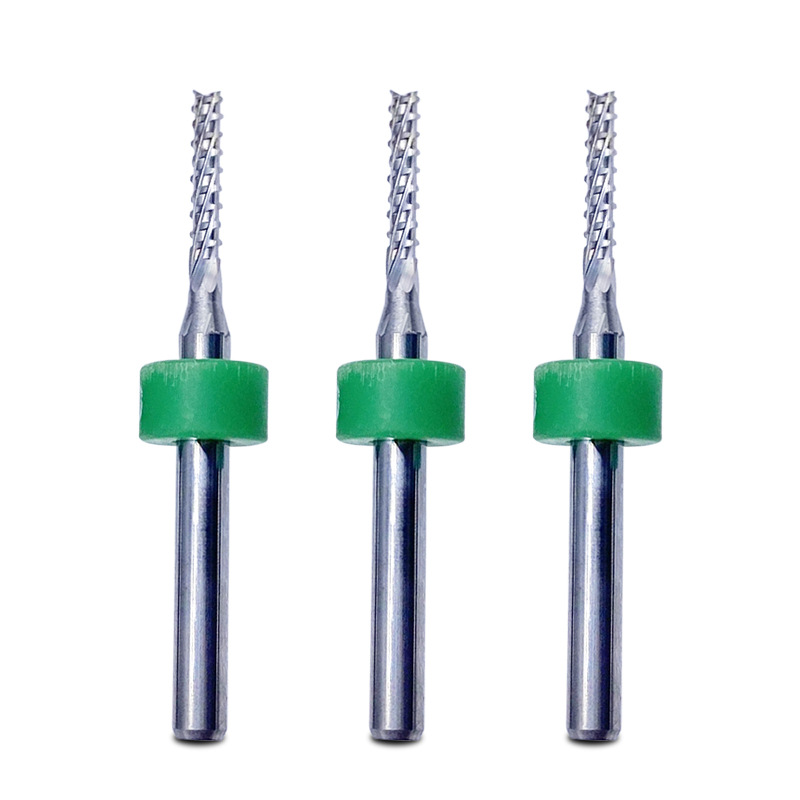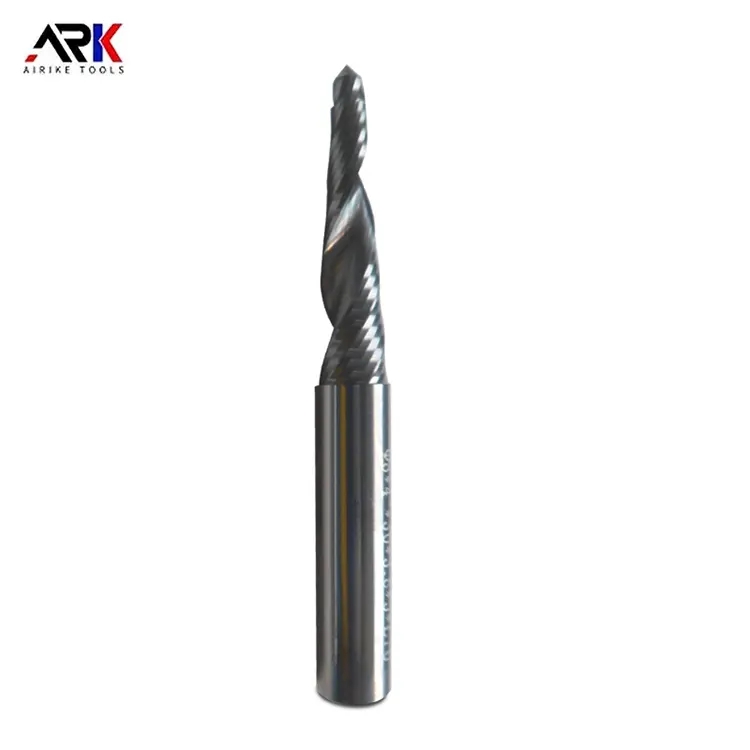
Lý do tại sao dao phay nhôm có xu hướng dính?
trong quá trình gia công Hợp kim nhôm, phay cắt gắn bó là một vấn đề phổ biến, không chỉ sẽ ảnh hưởng đến bề mặt của chất lượng xử lý phôi, nhưng cũng có thể rút ngắn tuổi thọ của & nbsp; nhôm & nbsp; dao phay, mang lại nhiều rắc rối cho sản xuất. Muốn giải quyết vấn đề này, Điều đầu tiên bạn phải tìm ra lý do cho hiện tượng cắt dính. Sau Đây là chia sẻ bài xã luận của zhongye da.

1. Tính chất vật liệu
nhôm phay cắt dẻo, độ cứng thấp và điểm nóng chảy thấp, phay nhiệt ma sát rất dễ dàng để làm cho nó làm mềm và tan chảy.Đồng thời, hợp kim nhôm và mối quan hệ hóa học vật liệu công cụ cắt, chip nhôm nhiệt độ cao dễ dàng hình thành các khối u chip Trong Cạnh cắt và rãnh chip.
2. Thiết kế không hợp lý của các thông số công cụ
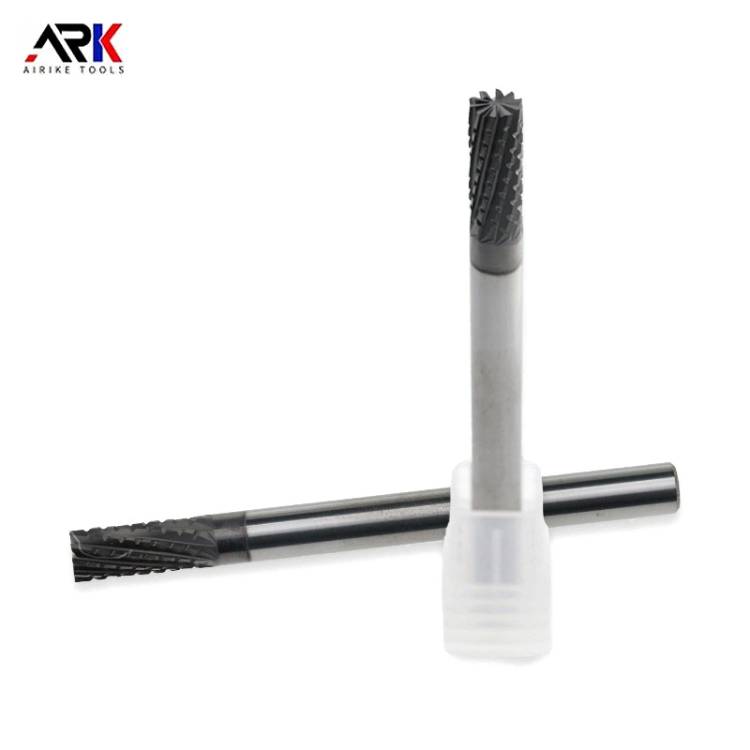
cùn cắt cạnh sẽ kéo dài thời gian cắt và làm trầm trọng thêm ma sát. Chipformer quá hẹp hoặc góc xả chip không phù hợp sẽ dẫn đến tích tụ chip và dính.& Nbsp; dao phay nhôm & nbsp; răng quá nhiều hoặc quá ít, tương ứng, do không đủ không gian chip, tải răng đơn quá lớn để gây dính.
3. Thiết lập không đúng các thông số gia công
Tốc độ trục chính quá thấp hoặc tốc độ nạp quá chậm, sẽ làm tăng đáng kể hệ số ma sát của giao diện cắt, dẫn đến sự gia tăng mạnh về nhiệt độ địa phương.Độ sâu của vết cắt không được đặt hợp lý và cũng có rất nhiều mối nguy hiểm tiềm ẩn: Vật liệu quá nhỏ không thể được loại bỏ một cách hiệu quả, công cụ và phôi giữa sự hình thành của hiệu ứng ủi ủi, quá lớn được kích hoạt bằng cách cắt rung, cả hai sẽ làm trầm trọng thêm nguy cơ dính chip.
4.Cắt khiếm khuyết ứng dụng chất lỏng
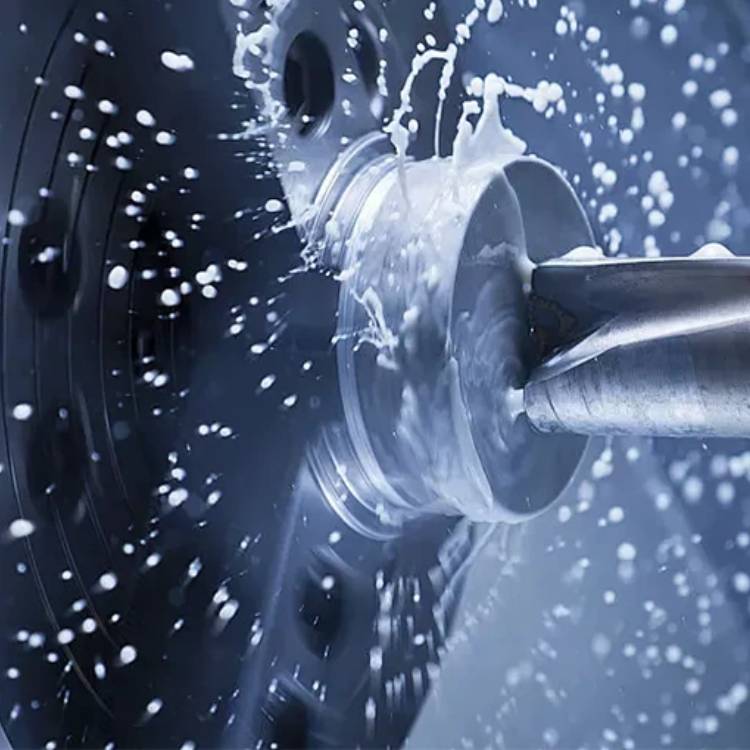
không đủ cung cấp chất lỏng cắt sẽ làm cho cắt nhiệt không thể được phân tán một cách kịp thời, dẫn đến nhiệt độ của công cụ và khu vực tiếp xúc chip ngoài tầm kiểm soát.Nếu lựa chọn hiệu suất bôi trơn kém của chất lỏng cắt, hoặc phân phối dòng chảy không đồng đều, độ lệch góc phun, không thể tạo thành một màng bôi trơn hiệu quả trong giao diện cắt, sẽ trực tiếp làm suy yếu các đặc tính chống dính của nó, làm tăng đáng kể khả năng dính dao.
5. Không phù hợp của lớp phủ công cụ hoặc vật liệu
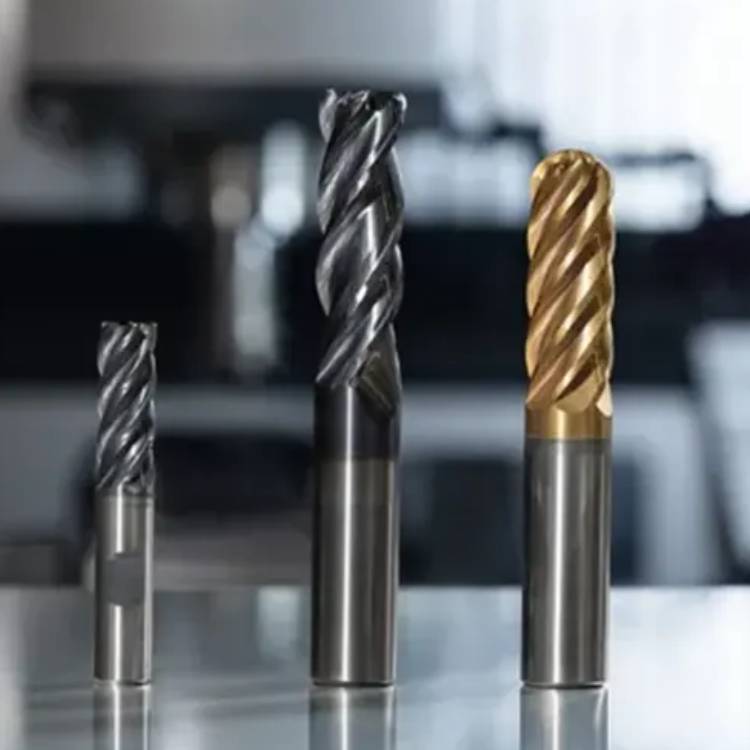
có một điểm khác không thể bỏ qua, đó là, chọn lớp phủ sai cũng dễ kích hoạt dính.Lớp phủ không tráng, alcrn hoặc DLC trên dao phay nhôm chuyên dụng có thể làm giảm ma sát. Không đủ độ cứng của vật liệu dụng cụ dễ bị mòn và cùn, làm tăng nguy cơ dính.
Tóm lại, làm mềm nhiệt độ cao, ma sát và ái lực vật chất là những nguyên nhân chính của & nbsp; nhôm phay cắt & nbsp; gắn bó.Tối ưu hóa thiết kế công cụ, điều chỉnh các thông số gia công và tăng cường làm mát và bôi trơn có thể cải thiện hiệu quả vấn đề dính và nâng cao hiệu quả và chất lượng gia công.
hy vọng những chia sẻ trên có thể giúp bạn, chúng tôi sẽ gặp bạn lần sau.
Tiếp theo :
Tin tức liên quan
Để lại tin nhắn cho tôi