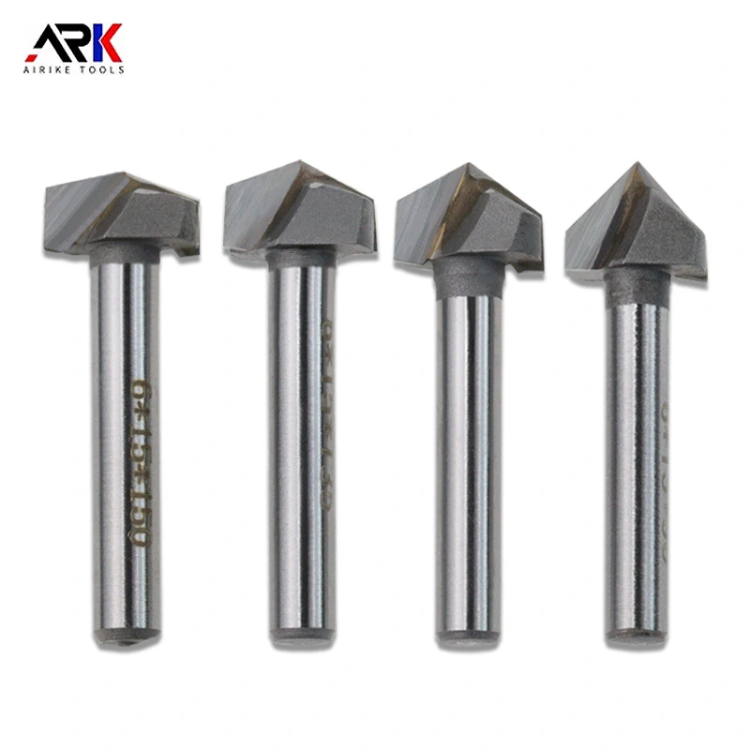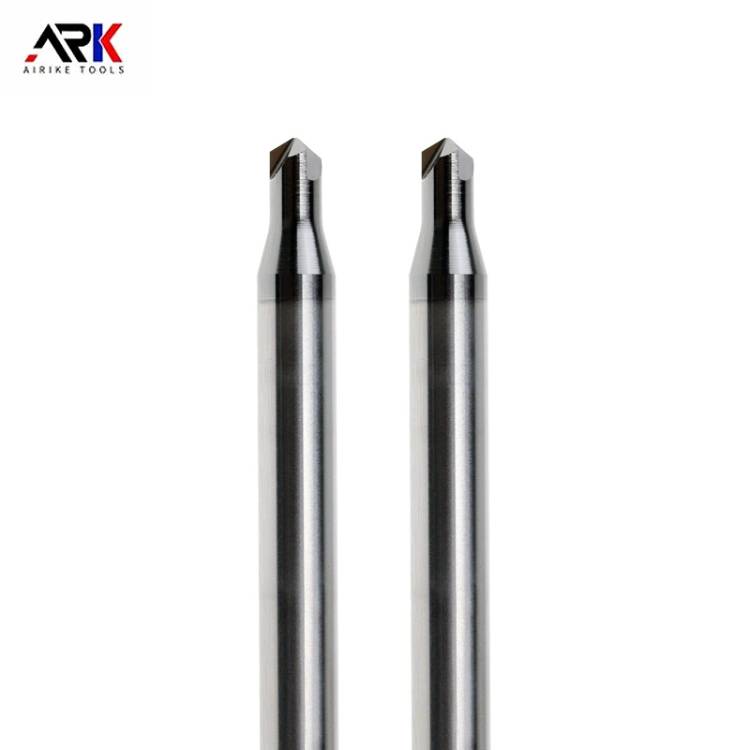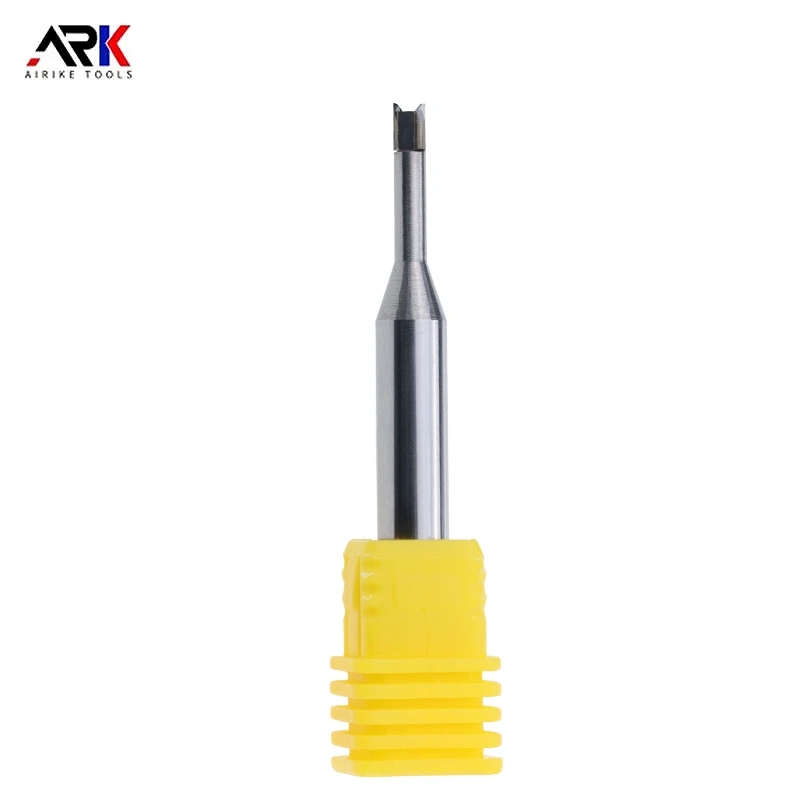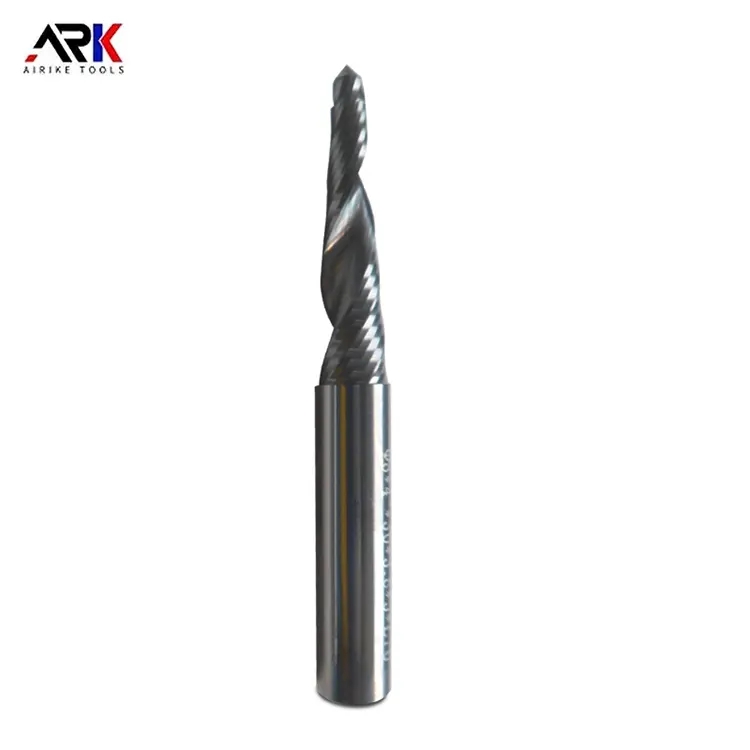
Góc Mài của máy cắt chamfering là gì?
cắt góc cắt, như là một công cụ không thể thiếu trong cơ khí chế biến, việc lựa chọn các góc mài của nó trực tiếp ảnh hưởng đến hiệu quả xử lý, phôi chất lượng và công cụ cuộc sống. Khi đối mặt với các tính chất vật liệu khác nhau, yêu cầu xử lý và các loại công cụ, Làm thế nào để thiết lập một cách khoa học Góc Mài đã trở thành chìa khóa để tối ưu hóa quá trình.Từ chamfering chính xác của Hợp kim nhôm để cắt nặng Thép dập tắt, từ sự thích ứng linh hoạt của các công cụ đơn cạnh để hoạt động hợp tác của các công cụ đa cạnh, một góc mài hợp lý không chỉ tăng cường hiệu suất cắt mà còn giảm hao mòn dụng cụ và giảm chi phí sản xuất. Vì vậy, góc mài của dao chamfering là gì? Tiếp theo, biên tập viên của zhongyeda sẽ giới thiệu chi tiết về vấn đề này cho mọi người.

1.Ảnh hưởng của vật liệu phôi đến góc Mài
vật liệu cứng (như thép tôi, cacbua Xi măng)
Góc Mài phải tương đối lớn (chẳng hạn như 45 °-60 °) để tăng cường độ bền của lưỡi cắt và ngăn ngừa sứt mẻ. Ví dụ, khi gia công phôi thép dập tắt, góc mài thường được đặt ở 55 °-60 ° để đảm bảo độ ổn định cắt.
vật liệu mềm (như Hợp kim nhôm, đồng)
Góc mài có thể nhỏ hơn (chẳng hạn như 15 °-30 °) để giảm sức đề kháng cắt và cải thiện bề mặt hoàn thiện. Ví dụ, khi vát Hợp kim nhôm, góc mài thường được đặt ở 20 °-25 ° để ngăn chặn sự hình thành cạnh tích hợp.
2.Điều chỉnh góc mài cho các yêu cầu xử lý
Độ chính xác cao và yêu cầu độ nhám thấp
nên giảm Góc Mài (chẳng hạn như 15 °-25 °) để làm cho cạnh cắt sắc nét hơn và giảm thiểu sự biến động của lực cắt. Ví dụ, khi vát khuôn chính xác, góc mài thường được đặt ở 18 °-22 °, kết hợp với các thông số cắt tốc độ cao.
Xử lý hiệu quả cao, điều kiện cắt nặng
Góc Mài nên được tăng lên (chẳng hạn như 40 °-60 °) để tăng cường sức đề kháng tác động của các cạnh cắt. Ví dụ, khi xử lý phôi gang theo lô, góc mài thường được đặt ở 45 °-50 °, có tính đến cả hiệu quả và tuổi thọ công cụ.
3.Thích ứng của các loại dao chamfering để mài góc
đơn cạnh chamfering dao
Góc Mài cần phải được kiểm soát chính xác (chẳng hạn như 20 °-30 °) để cân bằng lực cắt và hiệu quả loại bỏ chip. Ví dụ, khi xử lý vát các lỗ nhỏ, góc mài thường được đặt ở 25 ° ± 2 ° để đảm bảo xả chip trơn tru.
đa cạnh cắt góc
Góc mài có thể được tăng lên một cách thích hợp (chẳng hạn như 35 °-45 °) để tăng cường sức mạnh của lưỡi dao. Ví dụ, khi xử lý vát các lỗ có đường kính lớn, góc mài thường được đặt ở 40 ° ± 3 °, phù hợp với tác động của cắt đồng bộ đa cạnh.
Dao vát góc có thể điều chỉnh
Góc Mài cần được điều chỉnh theo góc cụ thể. Ví dụ, khi xử lý vát 30 °, góc mài phải được đặt ở 30 ° ± 1 ° để đảm bảo rằng cạnh cắt khớp với bề mặt tiếp xúc của phôi.
từ phân tích ở trên, có thể thấy rằng các thiết lập của góc mài của & nbsp; cắt góc & nbsp; là một công nghệ xử lý có tính đến cả lý thuyết và kinh nghiệm, và cần phải tìm thấy sự cân bằng giữa cơ học vật liệu, nguyên tắc cắt và dữ liệu vận hành thực tế. Cho dù đó là gia công chính xác theo đuổi bề mặt hoàn thiện hoặc cắt mạnh mẽ các vật liệu có độ cứng cao, các góc mài chính xác có thể trao quyền cho sản xuất.
Tiếp theo :
Tin tức liên quan
Để lại tin nhắn cho tôi